

搜索


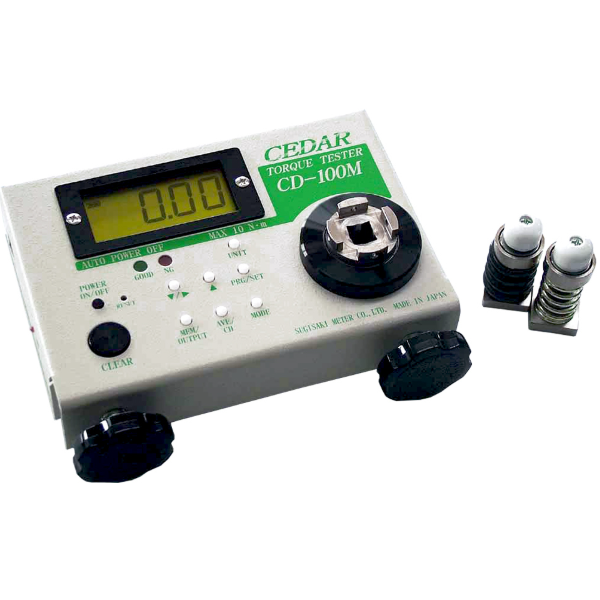
日本 CEDAR 思达数显扭力测试仪DI-9M-8
品牌:CEDAR 思达
产地:日本
型号:DI-9M-8
400-616-7676转3323
仪器介绍
日本 CEDAR 思达数显扭力测试仪DI-9M-8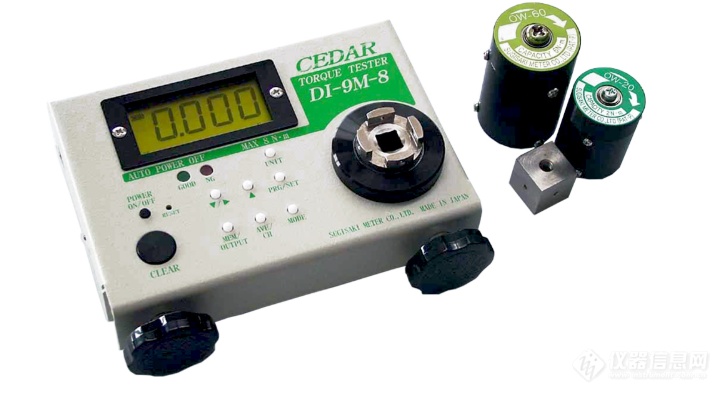
一、基础规格参数
| 项目 | 参数 |
|---|---|
| 型号 | DI-9M-8 |
| 品牌 | CEDAR 思达(杉崎计器,日本原装) |
| 测量量程 | 0.020~8.000 N·m(0.20~80 kgf·cm,0.2~70 lbf·in) |
| 分辨率 | 0.001 N·m |
| 测量精度 | ±0.5% FS;499digit 以内误差 ±3digit |
| 测量方向 | 顺时针 / 逆时针双向扭矩测量 |
| 显示 | 4 位 LCD 显示屏,实时显示峰值、最小值、平均值 |
| 存储容量 | 800 组测试数据;5 组上下限判定通道 |
| 通讯接口 | USB-B 接口,支持数据实时上传电脑,配套采集软件 |
| 供电 | 内置镍氢充电电池,也可外接 AC 适配器 |
| 标配附件 | OW 免回拧测试接头、螺纹测试方块 SC-2、适配器、备用螺丝 |
二、核心产品特点
专利 OW 免反转接头(最大亮点)普通扭力测试仪测试完电批,需要反向拧回螺丝才能取下;DI-9M 系列搭载 OW 专利接头,测试完成不需要倒转、回拧,直接取出电批,大幅缩短产线点检时间,适合高频次批量检测。
5 组 GO/NG 判定通道可预先存储 5 套不同产品的扭矩上下限标准,切换通道即可更换检测规格;测试结果声光提示合格 / 不合格,产线操作工快速识别,降低人为误判。
多种测量模式
Track 实时追踪模式:实时观测扭矩变化曲线
Peak 峰值模式:抓取拧紧瞬间最大扭矩(产线最常用)
Peak-Down 第一峰值捕获:捕捉螺丝贴合瞬间的初始扭矩,分析锁附工艺
完整数据追溯能力可存储 800 条测试记录,带时间戳;USB 实时输出扭矩数据,可接入电脑做 SPC 统计分析,满足 IATF16949、ISO 质量体系的扭力数据追溯要求。
计量溯源新机附带日本原厂校准证明书,可纳入工厂计量器具台账,定期外校,满足车间计量管控要求。
三、行业用途详细介绍
1、消费电子组装行业(最主流)
手机、笔记本、平板、摄像头、电源、PCB 模组组装产线,大量使用电动螺丝刀锁螺丝。
用途:每班点检电批扭力,监控电批力矩漂移;新品试产做扭矩工艺验证;品质异常复盘,分析螺丝滑牙、锁附不到位问题。
场景:产线 QC / 生管每日点检工位电批,记录扭力数据;研发阶段确定螺丝最佳锁附力矩区间。
2、汽车零部件行业
车载 PCB、传感器、车灯、线束组件、新能源小型电控部件装配。
用途:汽车零部件对拧紧力矩一致性要求极高,用于伺服电批、电动起子的定期校验,留存扭力检测记录,满足汽车行业质量体系审核。
案例:车载加速度计、传感器壳体螺丝锁附工艺验证,使用 DI-9M-8 反复测试,确定工艺上下限,防止产品长期振动后螺丝松动。
3、精密光学、半导体设备配套组件
光学镜头、光模块、检测治具、半导体小型工装装配。
用途:精密零件锁附力矩管控,防止扭力过大压裂镜片 / 精密零件,扭力不足造成装配间隙;来料 / 产线电动扭力工具定期校验。
4、家电、医疗器械行业
小家电内部组件、医疗设备外壳装配。
用途:医疗器械产品需要完整生产记录,扭力数据可保存导出用于质量追溯;校验电动起子,保证产品批量装配一致性,减少售后螺丝松动故障。
5、实验室 / 计量室
计量室作为标准比对工具,对产线扭力工具做周期校验;研发实验室做螺丝拧紧工艺 DOE 实验,评估不同力矩对产品可靠性的影响。
四、典型应用案例
某精密电子组装工厂,产线配置数十台电动螺丝刀用于组件锁付,需要每日对电批扭力点检,保证产品锁附一致性。 选用 CEDAR DI-9M-8 扭力测试仪,利用 OW 免回拧接头,单次测试时间缩短;仪器内预先设置不同产品对应的 5 组扭力上下限,一键切换。 每次测试数据自动存储,通过 USB 导出至电脑做 SPC 分析,监控电批长期力矩漂移趋势,提前发现工具老化,减少批量不良,满足内审及客户审核的数据追溯要求。

拨打电话

留言咨询