

搜索


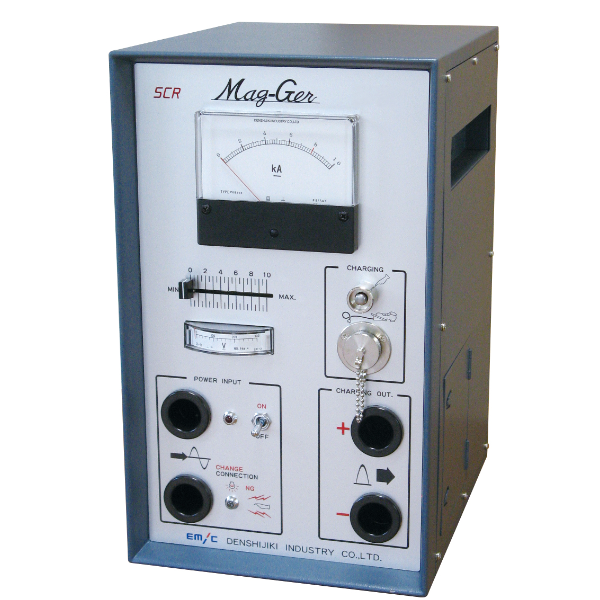
授权代理EMIC(電子磁気工業) 脉冲磁化电源H-8C
品牌:EMIC 電子磁気工業
产地:日本
型号:H-8C
400-616-7676转3323
仪器介绍
授权代理EMIC(電子磁気工業) 脉冲磁化电源H-8C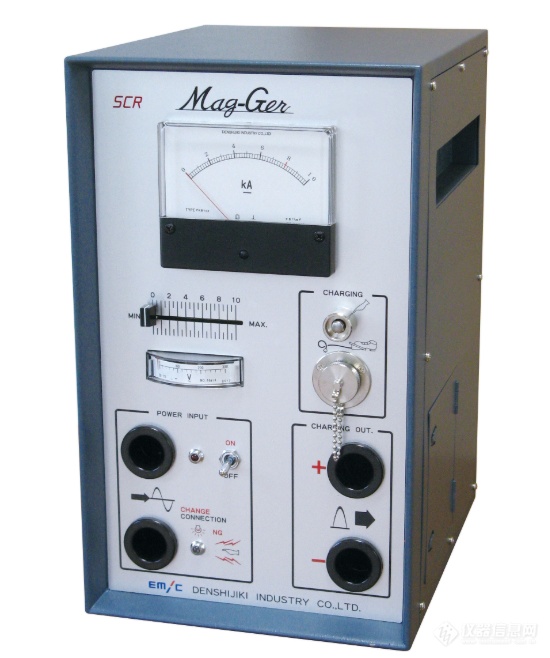
一、基础技术规格
| 项目 | H-8C 参数 |
|---|---|
| 输入电源 | 单相 AC200V,50/60Hz,额定输入 400A |
| 磁化输出 | 脉冲峰值 8000A |
| 脉冲放电时长 | ≥10ms(随工件负载阻抗变化) |
| 充电间隔 | ≥3 秒 / 次(电容储能充电周期,不能高频连续触发) |
| 控制接口 | 外部遥控 I/O 端子,支持 PLC 触发,适配小型自动化工位 |
| 外形尺寸 | 240(W)×305(D)×415(H) mm |
| 整机重量 | 约 10kg,小型便携柜式 |
二、产品核心特点
电容储能瞬时大脉冲,工件几乎不发热电容预先储能,瞬间释放 8000A 峰值脉冲电流,通电仅十几毫秒。不像 AC/DC 连续磁化长时间大电流造成工件升温、氧化变色,适合高强度螺栓这类对温度敏感零件,剩磁法探伤首选。
体积小巧、单相供电,布置灵活仅单相 200V 供电,无需大功率三相配电;整机 10kg,可放置在质检台,也可集成在小型自动化探伤工位。
支持外部 PLC 远程触发I/O 端子抗干扰升级,可接入小型自动探伤机,工件到位后自动触发脉冲磁化,适合小件自动化抽检线。
适用标准 JIS Z2320,可搭配 GMS-103 高斯计做磁场工艺校验,LB-406 紫外灯观察荧光磁痕。
⚠️选型局限(重点)
脉冲间隔最低 3 秒,不适合超高节拍流水线;
工件阻抗不能过高,长工件、大型厚锻件,脉冲电流会衰减,达不到额定 8000A;
工艺上主要适配剩磁法;连续法探伤不推荐选用;
无内置脱磁功能,工件探伤后需要外置脱磁装置消磁。
三、应用案例分析
案例 1:风电 / 工程机械高强度螺栓、销轴探伤(最典型场景)
检测对象:风电高强螺栓、工程机械销轴,重点排查热处理淬火裂纹、螺纹根部应力开裂。痛点:螺栓螺纹根部微小裂纹,采用剩磁法灵敏度高;持续交流大电流加热会造成螺栓表面回火变色,影响产品品质。H-8C 方案触头直接夹持螺栓两端,脉冲磁化(剩磁法),施加脉冲后喷淋荧光磁悬液,LB-406 紫外灯下观察;每日使用 GMS-103 校验表面磁场强度。效果:脉冲放电时间极短,工件温升极低;瞬间强磁化,螺纹根部微小裂纹磁痕清晰。
优势对比老款 H-8B:电路更稳定,短路保护更强,车间使用故障率更低。
案例 2:汽车小型锻件抽检工位(小连杆、小型转向节)
场景:质检实验室、离线抽检工位,产量不高,不需要高速连续探伤。 方案:小件夹持,脉冲剩磁法探伤,设备体积小,不占用大量车间空间。
案例 3:第三方 NDT 实验室试样、标准试块工艺评定
场景:工艺试验、A1 试片灵敏度验证,用来做剩磁法探伤工艺评定。
❌不适用场景:长轴、大型锻件;每秒多件高速流水线;需要连续法磁粉探伤。

拨打电话

留言咨询