

搜索


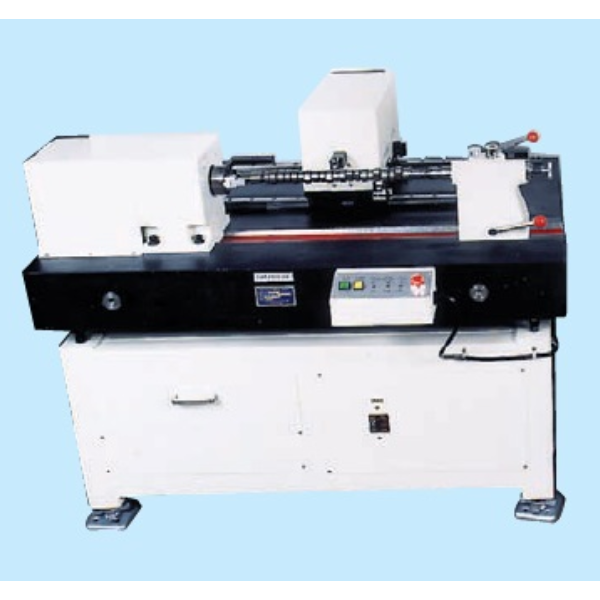
OBISHI 大菱計器 凸轮轴形状测量装置 SE-121
品牌:OBISHI 大菱计器
产地:日本
型号:SE-121型号
400-616-7676转3323
核心参数
仪器介绍
OBISHI 大菱計器 凸轮轴形状测量装置 SE-121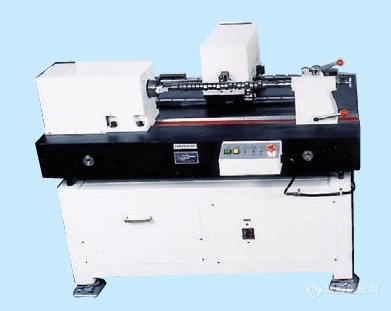
系统概述
该装置在两个中心支撑工件(凸轮轴),旋转工件,并通过旋转角度和升力大小测量凸轮轮廓。
可自动测量最多24个凸轮。
测量数据由32位CPU处理,并打印配置文件图、速度图和加速度计图。
此外,还可以计算测量数据误差与设计参考值的比较,并输出为误差折线图。
它自动测量多达24个凸轮,允许你计算每个凸轮顶点的角度、顶升力量以及凸轮之间的相位差。
此外,它还具备基于期刊的偏心校正等预处理校正功能,实现高精度测量。
规格
| 电源 | AC100V 50/60Hz |
|---|---|
| 空气源 | 0.4MPa(4kg/cm2)或更高压缩空气 |
| 测量方法 | 光学增量编码 器 光学增量线性尺度 |
| 测量分辨率 | 角度大小:1分钟 升力能力:0.1微米 |
| 可配置模型数量 | 8种类型 |
| 打印字符 | A3尺寸皮革打印机 |
一、产品概述
SE-121 是日本 OBISHI 大菱计器手动式凸轮轮廓测量仪(凸轮轴形状测量装置),和 SE-162 是同系列,但定位不一样:SE-162 是全自动高端款;SE-121 主打工序现场简易检测、手动操作,上手门槛低,不需要复杂专业培训,适合产线抽检、来料检验。 采用双顶尖支撑方式装夹凸轮轴,主轴回转,同步采集旋转角度、凸轮升程两个核心数据,用来检测凸轮轮廓曲线、升程误差、凸轮相位差。
二、核心技术规格
电源:AC100V,50/60Hz
角度分辨率:30 秒
升程分辨率:1 μm(行程 30mm)
最大工件长度:530 mm
外形尺寸:1000 (W) × 500 (D) × 900 (H) mm
输出:自带内置小型打印机,直接打印角度、升程实测数值
装夹方式:前后双顶尖夹持,支持偏心校正
测量内容:凸轮升程、凸轮转角、顶点位置、多凸轮之间相位
操作模式:手动回转测量(区别 SE-162 伺服自动连续扫描)
三、核心优势
操作简单,适合车间现场手动旋转主轴,在任意想要的角度点位采集升程;不用复杂编程,产线检验员短时间就能上手,主打工序内抽检,不是实验室全自动高精度扫描。
体积紧凑,占用空间小对比 SE-162 自动款,机身更小,不需要配套大功率气源、伺服控制系统,布置灵活。
自带打印输出现场直接打印测量记录,方便随工件留存检验记录,满足品质追溯。
偏心补偿功能支持工件装夹偏心修正,消除顶尖装夹带来的系统偏差,保证凸轮轮廓测量准确。
SE-121 vs SE-162 快速区分
SE-121:手动回转、点位测量、车间工序检、性价比高,带内置打印机
SE-162:伺服全自动连续旋转扫描、连续轮廓曲线、研发实验室高精度检测,价格更高
四、案例分析
案例 1:内燃机零部件工厂 凸轮轴工序抽检
客户:小型汽油机凸轮轴加工厂 痛点:精加工后每批次需要抽检凸轮升程、相位,全自动 SE-162 价格高,大批量产线工位不想投入高成本。 方案:SE-121 放在精加工后工位,检验员装夹工件,转到指定角度采集升程数据,打印记录。 效果:满足工序管控需求,成本可控,快速筛除升程超差、相位错位不良件。
案例 2:汽车零部件供应商 外协来料验收
客户:发动机气门凸轮轴采购来料检验 痛点:外协厂商交付凸轮轴,只提供出厂报告,入厂需要复核对关键角度点的升程。 方案:用 SE-121 在图纸规定的特征角度(基圆、最大升程点、缓冲段)定点测量比对。 效果:定点核验关键尺寸,快速判定来料是否合格,作为来料判定依据。
案例 3:油泵、压缩机异形凸轮开发摸底
客户:液压油泵厂家,非标准圆弧凸轮研发 痛点:只需要抽取几个关键点位验证升程,不需要全轮廓连续扫描。 方案:SE-121 定点采集多个角度的升程,对比理论图纸值,快速评估加工后的偏差。 效果:开发阶段快速验证加工工艺,不用上全自动设备,节省检测成本。

拨打电话

留言咨询